标签纸剥离力试验机,也叫不干胶剥离强度测试仪,专门测试不干胶标签、离型纸、保护膜、胶带的剥离力 / 离型力,是标签印刷、模切、胶粘材料厂质检核心设备,用来判定标签粘合力、离型纸是否容易撕标,解决标签撕不掉、一撕断标、贴上去容易脱落等品质问题。下面小编详细介绍一下:
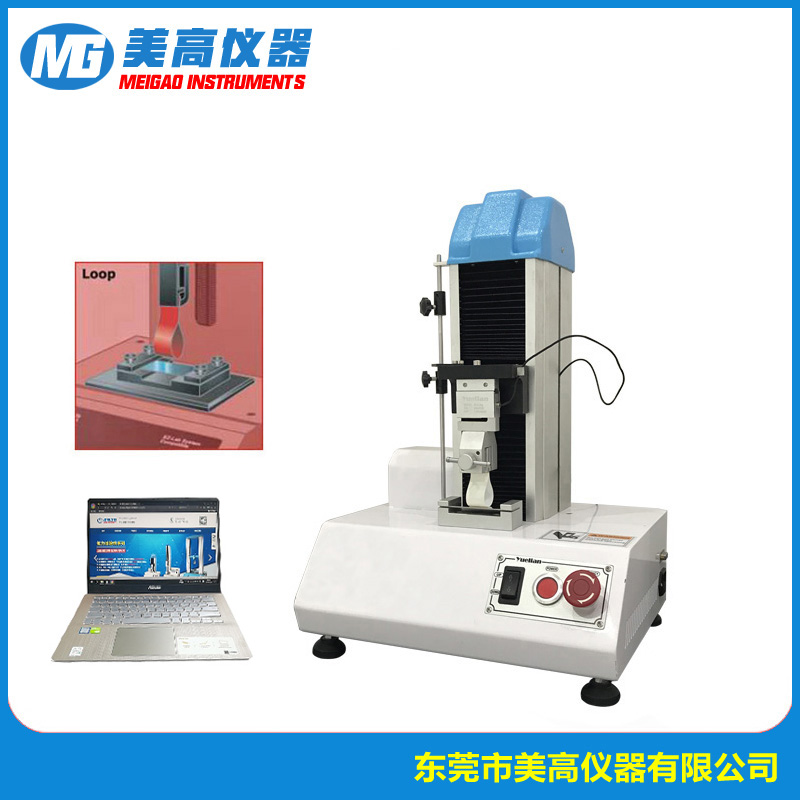
一、测试前准备(数据不准 80% 出自这里)
1. 环境与样品预处理
- 标准环境:23±2℃、50±5%RH,标签样品提前放入恒温恒湿环境平衡(常规至少 20min;审厂 / 第三方检测建议 24h)
- 取样:整卷标签先撕掉外层 3~5 圈(表层材料老化、沾灰,数据失真),再裁样;禁止手直接触碰胶面,指纹油脂会改变粘力
- 裁样:刀片锋利,切口平整无毛刺;宽度按标准 24/25mm,同组试样宽度保持一致;每组至少3 条平行试样取平均值
2. 标准钢板清洁(重中之重)
- 用99.7% 无水乙醇 + 无尘布单向擦拭,不要来回反复擦;擦完充分晾干 10 分钟再使用;10 小时没用的钢板,需要重新清洗
- 钢板有划痕、污渍、残留胶渍直接报废;严禁手摸钢板测试工作面
3. 设备检查与量程选择
- 机器放水平稳固台面,开机预热 10 分钟,空载清零;定期校准传感器(小离型力测试优先 5N/10N 传感器)
- 力值尽量落在传感器满量程 20%~80% 区间;大量程传感器测很小的离型力,误差极大
- 检查夹具、滑动平台螺丝无松动;夹具内不能残留胶、纸屑;90° 剥离必须保证滑动台顺滑无卡滞
- 压辊校验:2kg 标准压辊,辊面无磨损、无胶垢,自重滚压,不能人工额外加压
二、贴样操作细节
1. 标签贴在钢板中间,贴的时候不能带入气泡,有气泡直接作废重制
2. 压辊操作:匀速、仅依靠自重,来回滚压 3 次,不能快慢不均、不能用力下压;贴好后按标准静置 20min 再测试(不要贴完马上测)
3. 预剥离:标签端头预先剥开一段(25~50mm)用于夹持,不要弯折胶面
三、装夹与测试过程
1. 试样对中:标签必须在夹具中心,剥离方向和拉力轴线保持一条直线,不能歪、不能侧向受力,侧向力直接拉高读数
2. 装夹松紧:夹紧不打滑即可,不要压碎标签面材;夹具夹持位置避开有效剥离区域;装夹前样品保持松弛,不要预先拉紧
3. 参数固定:GB/T2792 标准速度300mm/min;同批次样品速度、剥离角度(90°/180°)全程统一,速度变化会显著影响剥离力
4. 角度控制:
- 180° 剥离:标签折回角度稳定保持 180°
- 90° 剥离:滑动工作台必须随剥离同步移动,保证90° 恒定,角度偏移数据波动巨大
5. 测试中观察,做好记录:
- 记录破坏模式:界面剥离(正常)、胶层转移、面材断裂、底纸撕裂,出现基材断裂,这个数据不能当作标签剥离力,要备注
- 留意曲线:若持续大幅抖动,大概率是样品歪斜、夹具打滑、钢板不干净,该组作废复测
- 注意限位,提前设置上下限,防止夹具撞传感器,保护力值探头
四、安全、数据与后处理
1. 运行时手不要靠近移动夹具,防止夹手;出现异响、卡滞立刻停机断电
2. 数据记录:录入实际试样宽度,软件会自动换算 N/25mm;保留力 - 位移曲线,方便客户审厂追溯;剔除异常值,不要直接取全部平均
3. 测试完成:及时清理钢板、夹具上残留的胶,可用酒精擦拭;清理完不要用硬物刮擦夹具、不锈钢板表面
4. 设备存放:防尘,避免阳光直射、远离空调风口(温湿度波动);定期给传动丝杆清洁、少量润滑;传感器避免撞击、重压
五、高频踩坑清单(车间容易犯)
- ❌ 用手摸标签胶面、不锈钢板工作面
- ❌ 压辊手动使劲加压、滚压次数不统一
- ❌ 贴完标签不等静置时间,直接测试
- ❌ 90° 测试不使用滑动平台,角度一直在变
- ❌ 离型力测试选用大量程传感器
- ❌ 试样切口毛刺、宽度不一致
- ❌ 环境温湿度波动大,不开恒温恒湿直接测试
- ❌ 胶转移 / 面材拉断,仍然直接采用该组数据






